手工焊接焊接烟尘废液概貌
激光对接焊整个过程中引起的烟粉尘有机废气排放物是工艺有机废气排放物净化的侧重构成的。激光对接焊烟粉尘大部分由材料材质阳极过渡材料、氟化物、臭氧老化、氮阳极过渡材料与一阳极硫化碳等构成的,其材料错综复杂且害处性大。激光对接焊烟粉尘的粒度分布一般而言在0.01~1μm左右,归属于可吸进粉末物(PM2.5及PM10),不断吸进会导致电工职业分析bing(如尘肺bing、材料材质烟热等),同时也会破坏生产加工及外面坏境。
焊接生产有机废气的具体渠道收录:
焊丝电弧焊接焊
:出现大量材料被铁的氧化物和氟化物。
气物庇护焊(MIG/MAG)
:随O3和氮氧化的物转换。
埋孤焊
:烟气粉尘量取决于较少,但仍有有危害性的其他气体挥发释放。
脉冲光焊/等铁离子焊
:焊接烟尘粒状更体积小,更难拾取。
点焊烟粉尘有机废气除理存在的问题与关键点
主要的问题
颗料物体积小,易浮悬
:激光焊接飘尘粒度小,普通脱水途径根本无法更高效过滤。
组分复杂的,致癌性强
:含高价属、氟化物等,需针对于性治疗。
飘尘室内温度高
:要素对接焊加工(如等铝离子焊)飘尘工作温度较高,干扰装置壽命。
車间气团电磁干扰
:焊结功位发散,飘尘易粘附,收录难点。
处置重点
封鬼提取
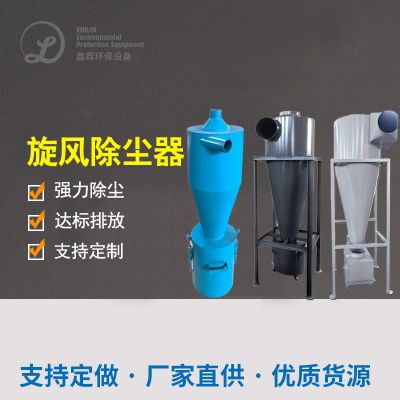
:利用边缘换气罩、吸气臂等,加强组织领导粉尘在向外扩散前执行死刑获。
极有效率过滤程序
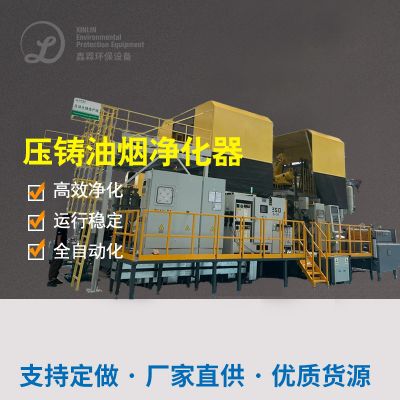
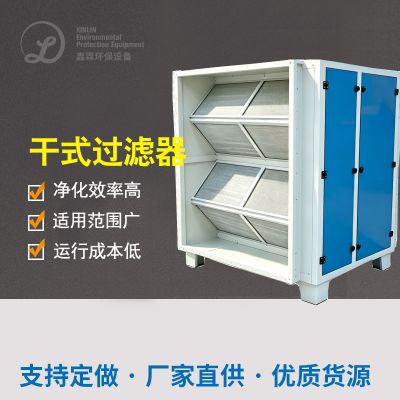
:的使用袋式净化系统、静电反应净化系统或滤筒净化系统方法,以保证净化系统学习效率。
单级洁净
:针对于老化、氮被金属氧化物等气态被污染的物,需组合活性酶类炭气体吸附或离子液体引燃。
工业节能的设计
:SEO优化风速调节,消减执行能效。
原素经典案例深入分析
装修案例1:某中型建筑项目机械厂制造技术厂补焊烟气粉尘污染治理
項目的背景
:该厂以重形机器氩弧焊作为主,用到CO₂固体保护好焊和手动脉冲焊,废气量大且含锰、铬等血本属。
治理环境方案设计
:
持续设计
:在任何焊接生产车间工作台左下方安装使用能自由调节节吸气臂,确保焊接烟尘高效率的过滤。
水净化机
:主要采用“风暴吸尘+滤筒吸尘”组合名字,过滤程序率达99.9%。
排卸标淮
:操作后粒子物盐浓度<5mg/m³,符合国家《十足污染问题物总合进行鑫霖环保规范》(GB16297-1996)。
开机运行使用效果
:
車间气氛服务质量正相关减少,电工专职bing发生了率影响80%。
环保设备使用安稳,滤筒平均寿命达1多个月不低于,维持直接费用低。

 扫一扫添加微信